


produkt detaljer
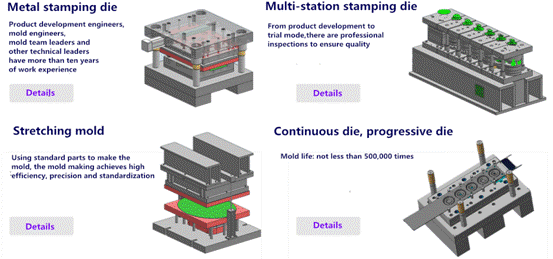
Stretching mold profesjonell mold produsent
Utvalgte produsenter av høy kvalitet for produksjon av tegningsform
Tegning dyse introduksjon og prosessegenskaper
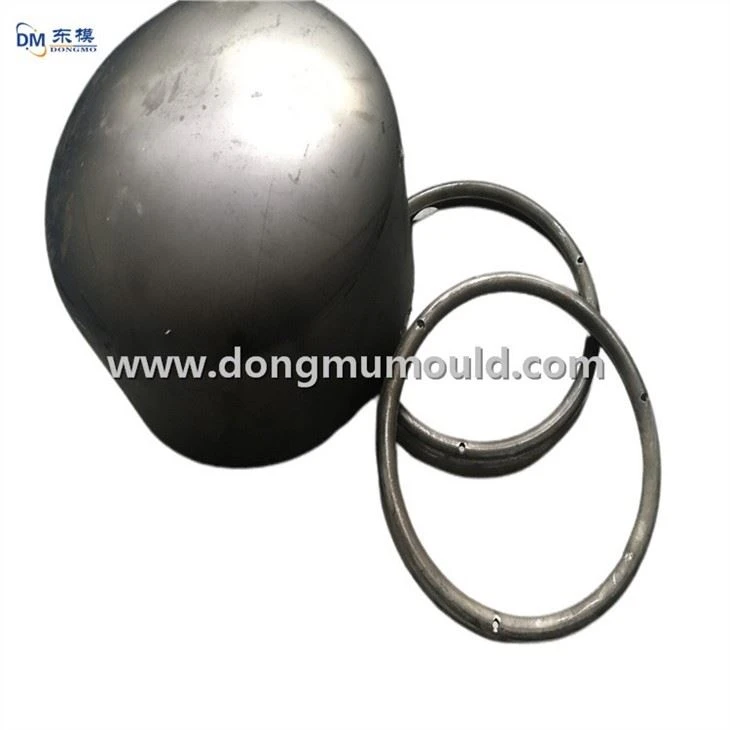
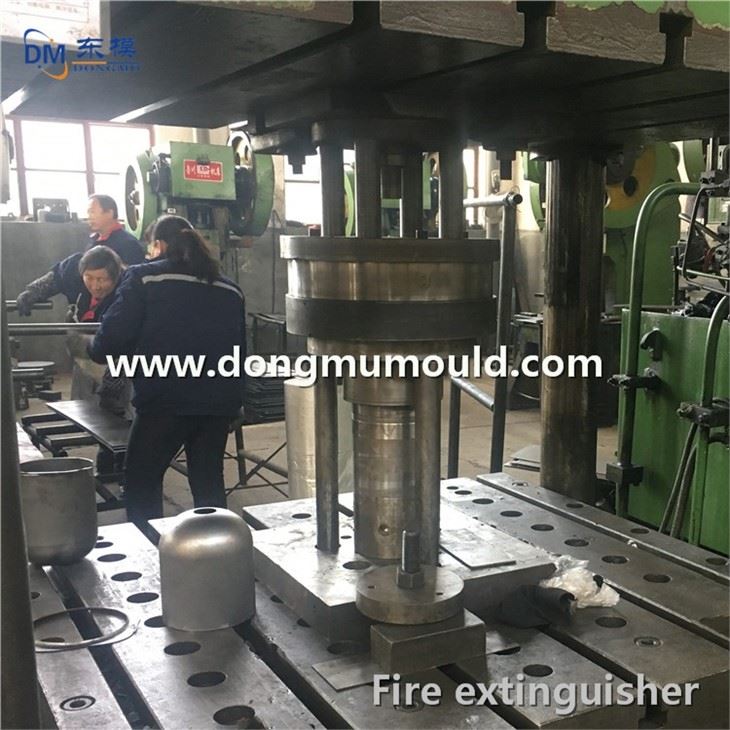
Tegning (også kjent som tegning, dyptegning) er en vanlig prosess innen stemplingsteknologi fordi den passer for alle samfunnslag og har bred gjennomførbarhet. Fra blank til strekkforming, den må fullføres i flere trinn, primær strekking----sekundær strekking----forming. Formen vil ha ulike problemer under strekkprosessen. Vanlige problemer som: rynker, topp R-sprekker, strekk på produktets overflate, strekkhøyden er for høy eller for kort, osv... En rekke spørsmål. Derfor er strekkprosessen også et vanskelig punkt i stanseformen.
Følgende Dongmo vil introdusere de generelle egenskapene til metalltegningsmatrisen for deg:
Først konseptet med å strekke:
1. Strekking: Press arket inn i en hul del (veggtykkelsen er i utgangspunktet uendret).
2. Strekkprosess: materialet på planet (flens) overføres til sideveggen på sylinderen (boksen), slik at de totale dimensjonene til flyet endres sterkt.
3. Strekkkoeffisient: forholdet mellom trekkdiameteren og emnediameteren "m" (graden av deformasjon fra emnet til arbeidsstykket).
For det andre, de viktigste faktorene som påvirker strekkkoeffisienten:
1. Mekaniske egenskaper til materialer (flytestyrke - elastisk deformasjon; strekkstyrke - plastisk deformasjon; forlengelseskoeffisient; seksjonskrympingshastighet)
2. Materialets relative tykkelse.
3. Strekktider.
4. Strekkmetode.
5. Hjørneradius av konveks og konkav dyse.
6. Spenn arbeidsflatens finish og smøreforhold, klaring, etc.
7. Strekkhastighet.
For det andre, de viktigste faktorene som påvirker strekkkoeffisienten:
1. Mekaniske egenskaper til materialer (flytestyrke - elastisk deformasjon; strekkstyrke - plastisk deformasjon; forlengelseskoeffisient; seksjonskrympingshastighet)
2. Materialets relative tykkelse.
3. Strekktider.
4. Strekkmetode.
5. Hjørneradius av konveks og konkav dyse.
6. Spenn arbeidsflatens finish og smøreforhold, klaring, etc.
7. Strekkhastighet
For det tredje, strekkprosessarrangementet:
1. Deler med tynnere materiale og større trekkdybde enn diameter: metoden for å redusere diameteren på sylinderen for å øke høyden, og filetens radius kan bli suksessivt mindre.
2. Deler med tykkere materiale og lignende tegnedybde og -diameter: den kan brukes til å redusere filetradius i prosessen med å gradvis redusere den sylindriske diameteren samtidig som den opprettholder samme høyde.
3. Flensen er stor og radiusen er liten: den bør oppnås ved flere former.
4. Når flensen er for stor: bruk ekspansjonsmetoden om nødvendig.
For å reflektere prinsippet om "flens uendret", deltar ikke flensen som dannes av den første strekkingen i den påfølgende strekkdeformasjonen, og den brede flensen strekkes for å redusere materialet til den første dysen (det vil si materialet som dannes veggen og bunnen). Det bør være 3-10 prosent mer materiale enn det som faktisk kreves for å fullføre den siste strekningen.
Merk: Når antall strekninger er beregnet etter areal, ta øvre grense, ellers nedre grense. Dette overflødige materialet vil gradvis gå tilbake til flensen i påfølgende strekk, noe som får flensen til å tykne, men for å unngå at hodet sprekker, og det lokaliserte tynningsområdet kan korrigeres ved å forme. Derfor er det veldig viktig å strengt kontrollere høyden på hver strekning når du strekker.
For det fjerde, boksstrekking
Hjørnedelen tilsvarer strekkingen av sylinderen, og den rette veggdelen tilsvarer bøyedeformasjonen;
For det femte, strekksmøring
Under strekkprosessen er det friksjon mellom materialet og dysen, så det må være en spesiell stemplings- og strekksmøreolje. Stor friksjon vil ikke bare øke strekkkoeffisienten, men også øke strekkkraften og slitasje og riper opp dysen og verktøyet. Mellomflaten er derfor skadelig, så smøreforhold er nødvendige under strekking.
Ovennevnte er en kort introduksjon og karakteristikker til Dongmo er en tegnematris. Selv om noen problemer med tegnematrisen virkelig er en hodepine, finnes det løsninger på problemene. Så lenge de to punktene "kraft" og "gap" mestres, kan mange problemer løses enkelt.

Populære tags: stretching mold profesjonell mold produsent, Kina, leverandører, produsenter, fabrikk, kjøp, pris, laget i Kina


